 博立智能视觉点胶机专为流水线点胶生产解决方案
视觉点胶机多阀同步点胶怎么实现?
单阀点胶一次只走一条线,面对多排引脚、阵列元件或长条形工件时效率受限。多阀同步点胶让多个出胶阀在同一坐标系下并行作业,单位时间出胶点数成倍增加。本文从阀体选型、运动同步、控制系统三个层面做客观梳理,供工艺规划参考。
一、多阀同步适合哪些场景
阵列类工件(如连接器排针、LED 灯珠阵列)、长条工件分段、左右对称结构,是典型适用对象。当单阀节拍已成为产能瓶颈、且各点胶位置工艺要求相近时,才值得引入多阀方案。并非点数多就一定要多阀,需先测算单阀节拍与上下料占比。
二、阀体选型要统一基准
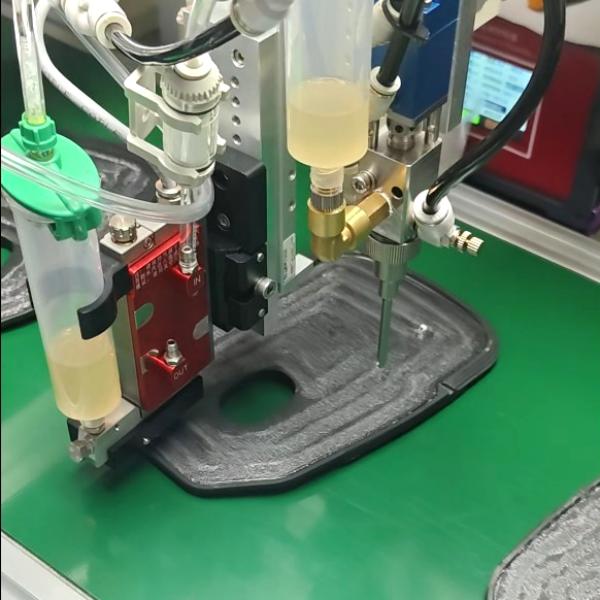
多阀并行的前提是各阀出胶特性一致,否则会出现个别阀线宽偏粗或偏细。博立出胶阀体清单含顶针阀、回吸阀、气动喷射阀、压电阀、螺杆阀等;同步点胶通常选用同型号阀体,以保证出胶量一致。选型须结合胶水粘度、单点出胶量、线宽要求,具体以打样验证为准。
三、控制系统的同步触发
同步点胶的关键在于同一时刻各阀触发一致、收胶一致,避免先后造成的线宽差与衔接痕。博立自研控制系统串联示教编程与图形导入,支持点到点、块到块路径复制,便于把多阀路径一次性编排完成,减少人工逐阀调试。
四、验收看一致性
多阀点胶质量看各阀出胶量一致性、线宽均匀度、首尾衔接是否平顺。可用称重或视觉体积检测抽检;实际质量还受胶水状态、环境温度、阀体磨损影响,具体以打样验证为准。
五、总结
多阀同步点胶的价值在于把“串行出胶”变为“并行出胶”,但落地效果取决于阀体一致性、坐标系统一与控制同步。博立在视觉点胶机上以自研控制系统串联多阀编排与示教编程,面向阵列元件、长条工件等并行点胶场景提供设备与打样支持,如需具体工艺验证与选型沟通,可联系博立自动化有限公司13352947677。
上一篇: 视觉点胶机回吸阀是怎么工作的?