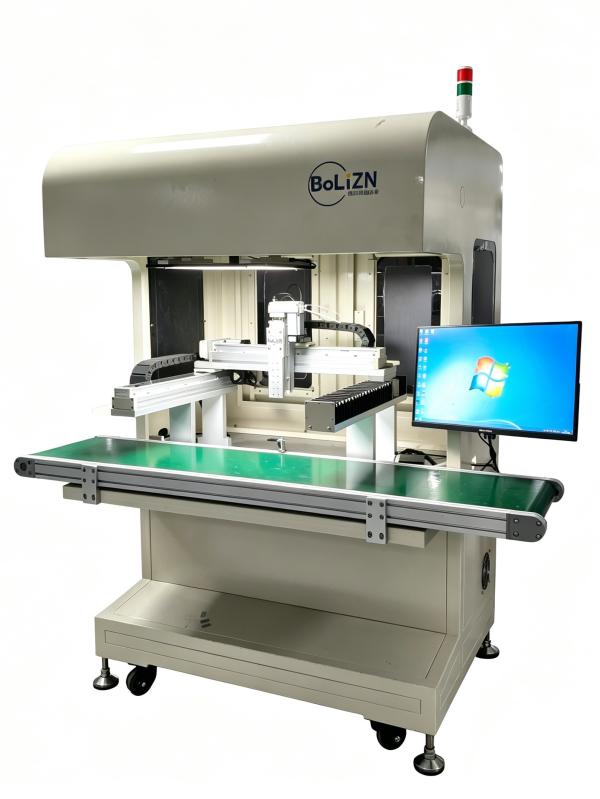
 博立智能视觉点胶机专为流水线点胶生产解决方案
博立智能 专注视觉点胶
Bolynn Intelligence Specializes in Vision Dispensing
全站搜索
Bolynn Intelligence Specializes in Vision Dispensing
点胶后胶水垂流、流挂,是指胶液在涂布之后沿工件向下流淌或向外摊塌,导致胶形变大、边缘不齐,甚至溢流到非目标区域。这种现象多出现在立面、斜面、间隙较大或胶水本身偏稀的工况,是密封和包边工艺里典型的形状失控问题,直接影响外观与装配。
胶液能否”站住”,取决于黏度与触变性。胶水黏度过低,或触变性不足(静止时不够稠、受力后才变稀),涂布后就会在重力作用下下滑;单次点胶量过大、针头离工件过近造成堆胶,也会加重流淌;工件处于立面或斜面时,重力分量更大;环境温度升高会使胶水进一步降黏;若固化启动太慢,胶液在固化前停留过久,同样会流挂。这些条件往往叠加出现,需要逐个排查。
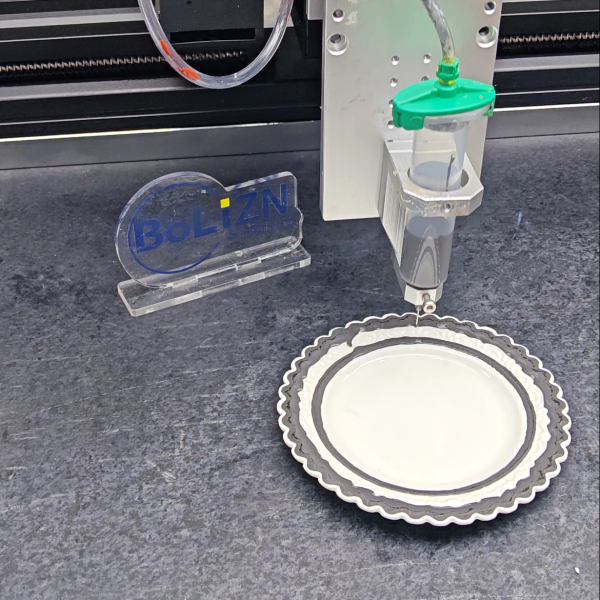
垂直壁面、深槽侧壁、大间隙接缝处的点胶最易垂流;热熔胶、部分环氧和UV胶在升温或长时间放置下更易摊塌;需要厚涂或填充的工序若一次给胶过多,也常出现边缘外溢。判断是否属于流挂,关键看胶形是否在固化前发生了明显位移,而不是简单的胶量偏大。
优先选用具备触变性的胶水,让它“静止稠、受力稀”,涂布后不易下滑;控制单次胶量与点胶直径,避免堆胶;对立面或斜面工件,可用旋转轴把工件调整到接近水平的姿态点胶,或做重力补偿;加快固化节奏,例如加热预固化或UV光照及时定型;并把温度、胶量、固化时间纳入工艺窗口统一管理。博立视觉点胶机支持出胶温控与精密计量,配合R轴旋转机构,能在斜面上稳定收胶。
博立视觉点胶机采用自研控制系统,搭配Intel i7、海康相机与雷赛伺服,点胶量与节奏可量化设定;对厚涂、斜面、填充类工艺,可寄样到博立做免费打样,由工程师验证胶水触变性与参数组合,减少现场试错成本,也便于把工艺窗口一次性定准。
胶水垂流、流挂表面是形状问题,根子常在胶水触变性、胶量控制与固化节奏的匹配。选对触变性胶水、收紧工艺窗口、在斜面上用旋转轴补偿,多数流挂都能收敛。若您的产品正受流挂困扰,欢迎把样品交给博立自动化有限公司13352947677做免费打样与工艺验证,由工程师给出可落地的收胶方案。
您好!有什么可以帮助您的? Hi! How can I help you?