 博立智能视觉点胶机专为流水线点胶生产解决方案
博立智能 专注视觉点胶
Bolynn Intelligence Specializes in Vision Dispensing
全站搜索
Bolynn Intelligence Specializes in Vision Dispensing
胶水的黏度(稠稀程度)和温度,是决定出胶是否稳定的两个基础变量。同一支胶,冬天与夏天、刚回温与已升温,挤出来的状态可能完全不同。本文从黏度与温度的关系讲起,说明它们如何影响出胶量、胶型与一致性,帮助操作与选型时建立基本的判断框架。
黏度是流体抵抗流动的能力,通俗说就是”稠还是稀”。点胶工艺里,黏度直接决定胶水能否顺畅通过针头、出胶后能否保持形状。过稠容易堵针、断胶;过稀容易溢流、塌边。博立视觉点胶机的出胶以压缩空气驱动,气源约 600–1200 hpa,胶水黏度是否落在阀体与针头的可加工区间,是选型的第一步。
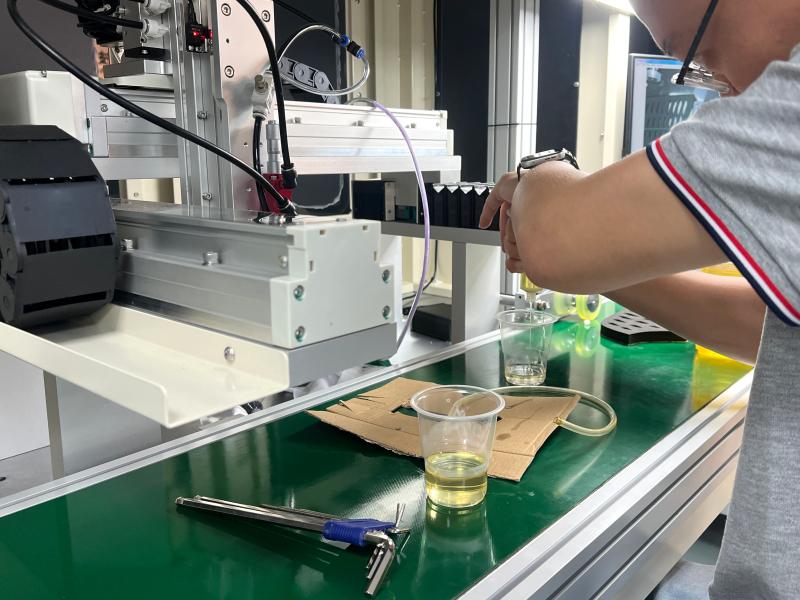
多数胶水在温度升高时黏度下降、流动性变好;温度降低则变稠。因此同一配方在不同车间温度下表现不同:夏天偏稀、冬天偏稠。这也是胶水到厂后需要先回温、搅匀再上机的原因——让胶温与工艺温度一致,出胶才稳定。博立自动化在出胶环节配置温控与预热能力,目的就是把胶温稳定在工艺窗口内。
出胶量本质上介于“压力推动”与“胶水自身流动阻力”之间。黏度偏高时,同等气压下出胶偏少、收尾易拖尾;黏度偏低时,出胶偏多、易溢流。温度波动会放大这种偏差,使同一程序在不同班次打出不同重量。把胶温与气源压力都纳入稳定管理,是点胶一致性(常用量化手段如 CPK/SPC)的前提。
不是”越稀越好打”。过稀的胶水虽易出胶,却难保持胶型、易爬边,反而增加不良。也不可为求出胶快而盲目加热——超出胶水耐受温度会改变其固化或性能。正确做法是按胶水资料给出的工艺温度区间设定,并以打样确定窗口。
选阀与针头时先确认胶水黏度区间;高黏度优先考虑螺杆阀等计量型阀体,低黏度注意防溢流与针头孔径匹配。现场应固定回温、搅拌与温控流程,把“胶温—气压—出胶量”当作一条链路管理。博立视觉点胶机以气源 600–1200 hpa 驱动出胶并配置出胶温控能力,配合打样即可确定合适的工艺窗口。
胶水黏度与温度是出胶稳定的两根基础杠杆:温度改变黏度,黏度决定流动与成型。把”胶温—气压—出胶量”作为一条链路来管理,比单点调参更可靠。博立自动化有限公司13352947677 提供阀体与胶水打样支持,具体工艺窗口建议结合胶水资料与样品实测确定。
您好!有什么可以帮助您的? Hi! How can I help you?