博立智能视觉点胶机专为流水线点胶生产解决方案
博立智能 专注视觉点胶
Bolynn Intelligence Specializes in Vision Dispensing
全站搜索
Bolynn Intelligence Specializes in Vision Dispensing
点胶不良是视觉点胶机量产落地时最常被追问的问题。看上去是”胶没点好”,但背后横跨胶阀、压力、运动与视觉多个环节,只有按工序归因,才能稳定提升一次良率,而不是靠反复手调碰运气。
量产现场最常见的缺陷可以归为五类。拉丝是出胶结束拖出的细丝;溢胶是胶量偏大、超出目标区域;断胶和缺胶是中途断流、点位残缺;偏位是落点偏离目标;气泡则是胶体内混入空气,固化后形成空洞。不同类型对应不同的成因链,先锁定”是哪一种”,排查才不会盲目。
拉丝多与胶阀回吸不足、胶水粘度偏低有关,出胶结束没有及时切断就会拖尾;溢胶和断胶通常指向压力与供胶:气压过高或出胶时间过长会溢胶,供胶断续、压力波动则容易断胶;偏位往往落在视觉一侧,标定漂移、光线变化、特征匹配不稳都会让落点偏;气泡来自脱泡不彻底或管路进气,需要脱泡与排气配合。把阀体、压力、轨迹、视觉这四个环节排好序,基本能覆盖绝大多数不良。
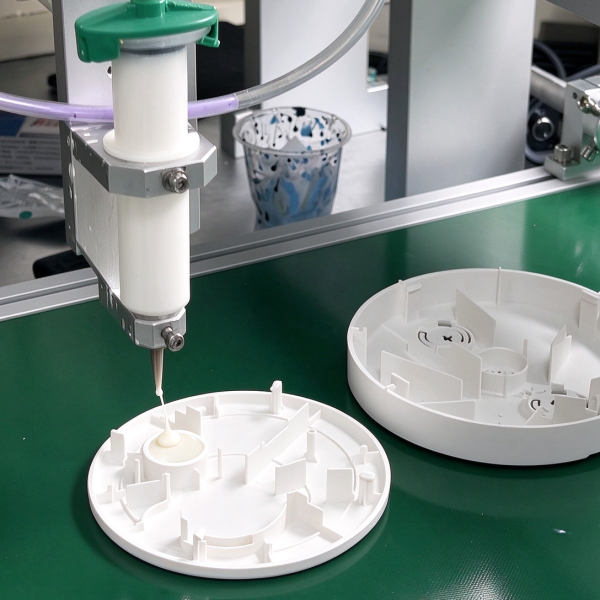
改善点胶不良不建议一上来就猛调参数。更稳的做法是分层排查:先确认胶阀回吸与针嘴是否匹配,再看压力闭环是否稳定、计量是否一致,然后检查运动轨迹的连贯性与拐角过渡,最后回到视觉标定与打光一致性。每一层都用可量化的指标验证——比如用称重确认单点胶重、用复标确认偏位幅度——比凭手感调参可靠得多。博立视觉点胶机在出厂与现场调试时会把这类要点纳入点检清单,便于量产阶段快速定位。
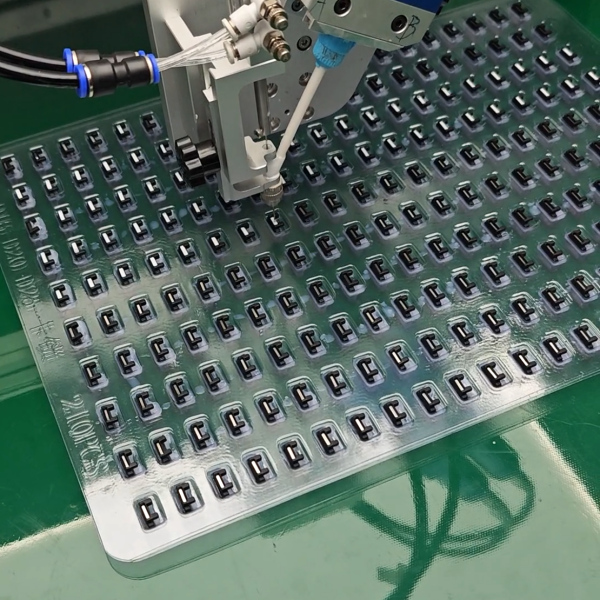
一次调好不等于长期稳定。真正降不良,是把缺陷类型、对应参数与改善动作写进参数卡,换型时按卡复现,并用称重与 SPC 做趋势监控。当某类缺陷开始抬头,能立刻回溯到对应的阀体、压力或视觉设置。这样良率改善就不是靠个人经验,而是靠一套可复制的流程,也方便跨班次、跨产线保持一致。
点胶不良的本质是工序归因问题,按阀体、压力、轨迹、视觉四层排查,并用参数卡与称重 SPC 形成闭环,才能把一次良率稳在高位。如果您正在评估视觉点胶机、想针对具体胶水和工件做打样验证,可以联系博立自动化有限公司13352947677,由专业团队协助完成缺陷归因与工艺落地。

您好!有什么可以帮助您的? Hi! How can I help you?