博立智能视觉点胶机专为流水线点胶生产解决方案

博立智能 专注视觉点胶
Bolynn Intelligence Specializes in Vision Dispensing
全站搜索
Bolynn Intelligence Specializes in Vision Dispensing
视觉点胶机出胶忽大忽小,第一反应都是进程序改参数。改完一会儿好一会儿又坏,说明问题不在参数上。气动式点胶的出胶量是压力乘时间算出来的,压力自己在变,参数再怎么调也白搭。先看压力稳不稳。
胶筒里的液面往下走,筒底到针头那段静压就小一点。满筒和快用完,静压差能有几十千帕,同一套参数,早班打的点和下午打的点不会一样大。液位补偿、或者每隔几小时称一次胶点重量,能把这个慢漂压住。
空压机加卸载、旁边一台大气缸动作、几台设备共用一根支管,进机压力都会起伏。气动式的胶量直接跟着压力走,压力掉一下,胶线就细一段,位置还在老地方,肉眼一看看不出原因。看那只表是不是跟设备动作同步跳,跳就是气源侧的事。
先看调压阀表针稳不稳,再放油水分离器的积水——杯里积到一半,过气带水,阀芯动作发涩。然后摸快插接头和软管,漏气不一定听得见。电磁阀响应慢了会拖尾,那是阀的事,不是气压。再摸一遍针头,半堵的针头出胶也时大时小,跟气压不稳很像,拆下来对着光看一眼就知道。视觉自动点胶设备的气路不长,接头却不少,一段一段摸过去比猜快。整条链路怎么配合,出胶系统里阀体、供胶与气压的关系写得更细。
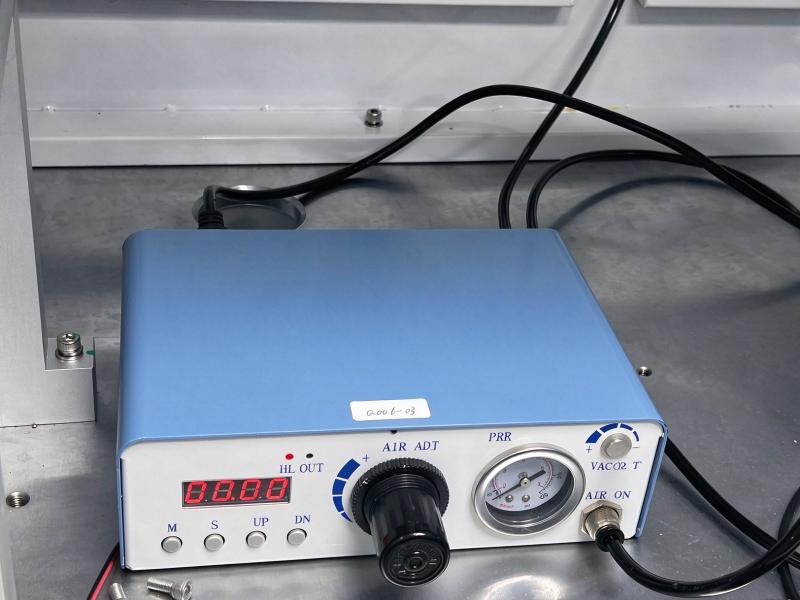
设备单独接一路调压,别跟气动夹具共用;前端加个小储气罐缓冲瞬时用气;每班排水;管路尽量短,弯头少。这几样做完,出胶波动一般能收窄。还有一条是胶温,温度低黏度高,同样压力下胶量也小,气源怎么配、气路怎么处理,压缩空气气源要求与气路处理讲过一套完整做法。
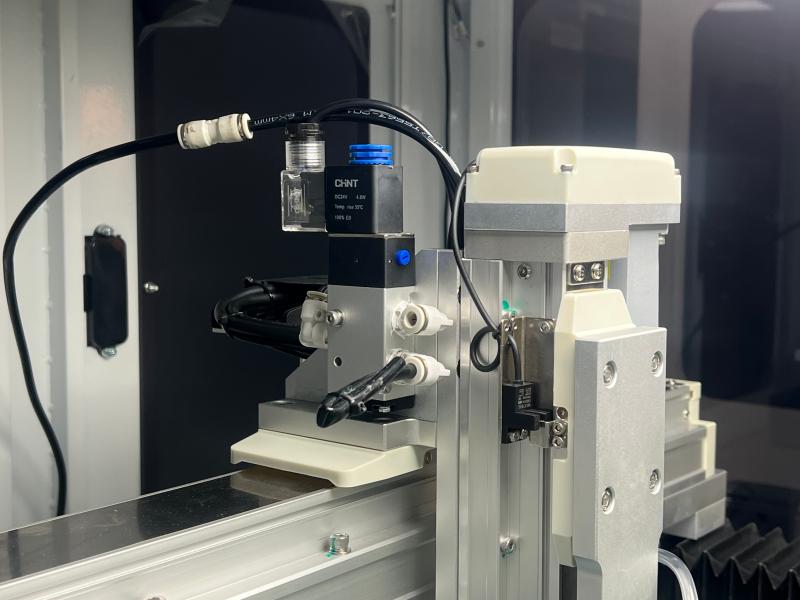
查这类问题,先分清是压力在飘还是胶在变:表针跳是气路,表针稳而胶量还在变,就去看胶温、黏度和针头。分流清楚了,比反复改参数省时间。有点胶问题可以资讯博立自动化有限公司13352947677。
来源声明:时间-压力式出胶量受供料压力与开启时间控制、液位静压变化幅度、共用气源与空压机负载波动对出胶量的影响,参考 MRO 工业品《点胶工艺胶量控制要点:参数影响、标定方法与异常排查》、云恒制造《点胶工艺:从流体控制到精密制造的技术演进》、化工仪器网《什么工况才需要容积计量》(2026 年 11 月检索)。

您好!有什么可以帮助您的? Hi! How can I help you?