博立智能视觉点胶机专为流水线点胶生产解决方案

博立智能 专注视觉点胶
Bolynn Intelligence Specializes in Vision Dispensing
全站搜索
Bolynn Intelligence Specializes in Vision Dispensing
打样那几天胶点漂亮,上量产三五天就开始飘:胶线变细、偶尔拉丝、个别件偏位。设备没坏,程序也没人动。问题在打样阶段没把会变的量管住。
打样通常几十件,胶刚开封,室温正常,技术员守在旁边,看到不对随手就调。量产是连续跑八小时,中途换班,胶桶从满用到空,车间早晚有温差。同一套参数,在这两种状态下本来就不等价。
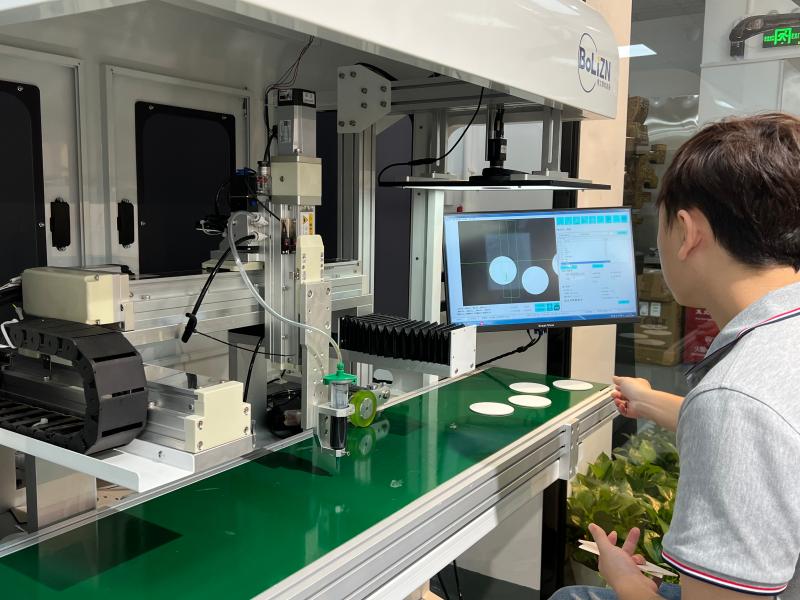
一是胶的状态。温度对黏度的影响比多数人想的大,行业资料里提到环境温度相差 5℃、出胶量就可能有 50% 的变化,胶水使用温度一般控制在 23 至 25℃。
二是开封时长、脱泡是否彻底、换批次后的物性差异,都会改变出胶。
三是供胶。料桶液位从满到空,静压一直在变,两路供气的压力如果不分开稳,比例和流量都跟着晃。
四是治具与来料。定位面磨损、压紧力衰减、来料公差换批,位置偏差就是这么来的。
五是参数归属。换人调机凭记忆,调过没记录,出了事没人说得清改了什么。
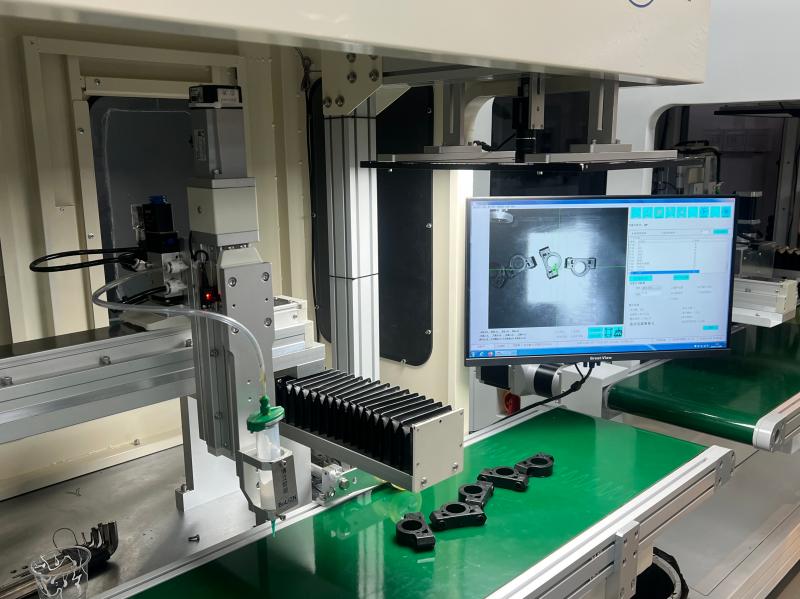
把参数固化成卡:供胶压力、开阀时间、走速、加速度、停胶高度、光源亮度与曝光,一项一项写下来,带版本号和改动原因。贴一张点检表:光源能量、针头清洁与更换、供胶压力确认、每天首件数据,四行就够用。关键尺寸从试产就开始收数据,胶宽、胶高做趋势图,别等客户反馈才回头查。
按顺序看:先称一件的胶量,胶量对不上是供胶和阀的问题;胶量对而胶形变了,往黏度、温度、回吸方向查;位置偏了先看治具和标定;固化不良看能量与时间。打样流程里定过的那些参数,这时候就是对照表。
打样到量产这一步,靠的不是设备再准一点,是把人能盯住的东西变成表上的数字。视觉点胶机连续跑八小时和跑十分钟,本来就是两件事,早按量产的工况验,后面少返工。快速换型那套参数分组办法,换批换料时也能直接用。视觉自动点胶设备进场时把首件和点检表一起建起来,别留到出事再补,有不懂可以联系博立自动化有限公司13352947677。
来源声明:环境温度相差 5度 出胶量变化可达 50%、胶水使用温度 23 至 25度,参考云恒制造《点胶工艺全解析》;四阶段验证重点与点检表内容,参考青岛讯朗《从打样到量产的四个节点》;治具精度预算、参数库与 SPC 前置,参考天盛鑫自动化设备行业文章(2026 年 11 月检索)。

您好!有什么可以帮助您的? Hi! How can I help you?