博立智能视觉点胶机专为流水线点胶生产解决方案

博立智能 专注视觉点胶
Bolynn Intelligence Specializes in Vision Dispensing
全站搜索
Bolynn Intelligence Specializes in Vision Dispensing
视觉点胶机Z轴高度,就是针头出胶口到工件表面的距离。这个距离太小会蹭针、压伤、擦花;太大又会拉丝、落点漂移。它是比精度更容易出错、也更少被人管的一项。
Z轴高度太低:针头可能蹭到工件,把薄件压出凹痕甚至戳穿,纸品、薄膜、薄屏这类尤其吃这个亏;针头被勾弯后,后面的点位会跟着整体偏;停在极低位置还容易让残胶回沾。
Z轴高度太高:胶要”飞”一段才落到工件上,拉丝甩丝的概率上升,落点也更容易受气流和工件起伏影响;同时上下移动的距离变长,节拍被白白吃掉。
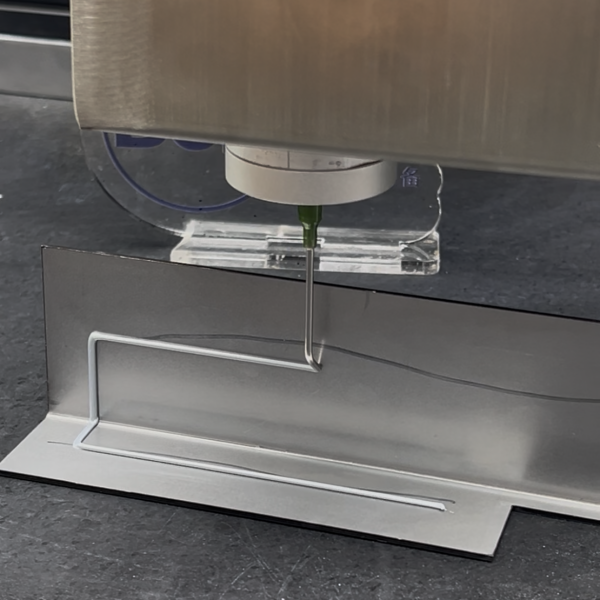
第一步按接触与否分:不怕接触、要求胶线贴实的,可以用接触式或极近距离;怕压伤、表面有起伏的,就该用非接触——博立的气动喷射阀可在 0.5–1cm 高低差范围内作业,不必贴着走。
第二步看工件形态:平面最好办;有弧面、台阶或器件高低差的,要让程序按点、按段分别设定高度,不能一个高度用到底。
第三步考虑行程与节拍:博立常见机型 Z 轴行程为 100mm,够用,但抬得越高来回越慢。
第四步是复核:换针头、挪胶头后必须重新对针,换工件也要重新确认高度。
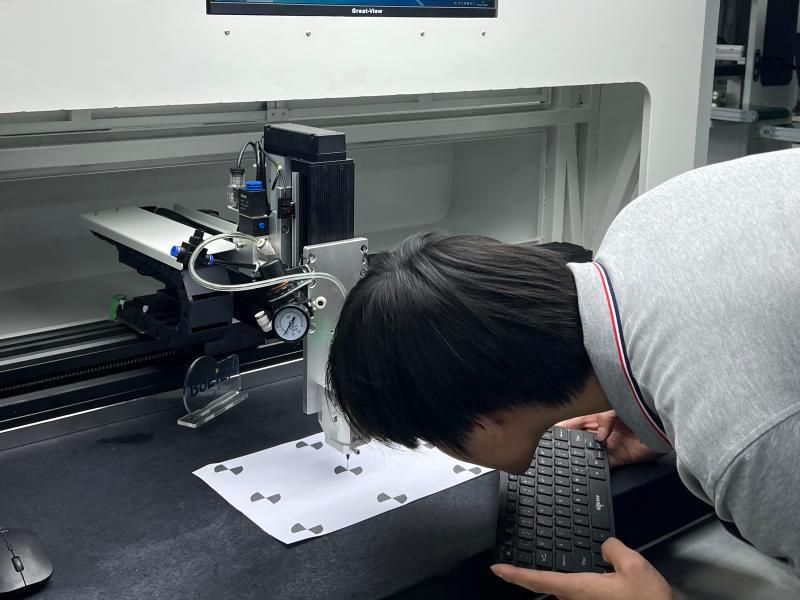
工件本身翘曲或厚薄不均时,别指望视觉补高度,优先在治具上做压平,或换非接触方案。频繁来回上下还会拖慢节拍,可以把需要不同高度的点位分组,减少无谓的抬升。整体机身的刚性也关系到高度——刚性不够、运行久了基准会漂,高度跟着就不稳。
建议拿真实工件到博立免费打样,务必带上包含上下限的极限件:最薄和最厚的、最翘的和最平的,别只挑好做的件来试。博立不限次远程售后与培训,工件翘曲就在治具上压平或用非接触方案,别指望视觉补高度。想用极限件实测,联系博立:13352947677

您好!有什么可以帮助您的? Hi! How can I help you?