博立智能视觉点胶机专为流水线点胶生产解决方案

博立智能 专注视觉点胶
Bolynn Intelligence Specializes in Vision Dispensing
全站搜索
Bolynn Intelligence Specializes in Vision Dispensing
一筒胶点到后半段,同一支程序、同一个气压,胶点肉眼看着变小,胶线也细了一圈,换上新筒又恢复正常。设备没坏,参数也没人动,变的是筒里的液位。
气压推的是筒里的胶柱,液面越高,作用在针头处的静压越大。液位一降,同样的气压和出胶时间,吐出来的胶就少一点。这是行业里说的水头差,针筒越粗、装得越满,前后差得越明显。
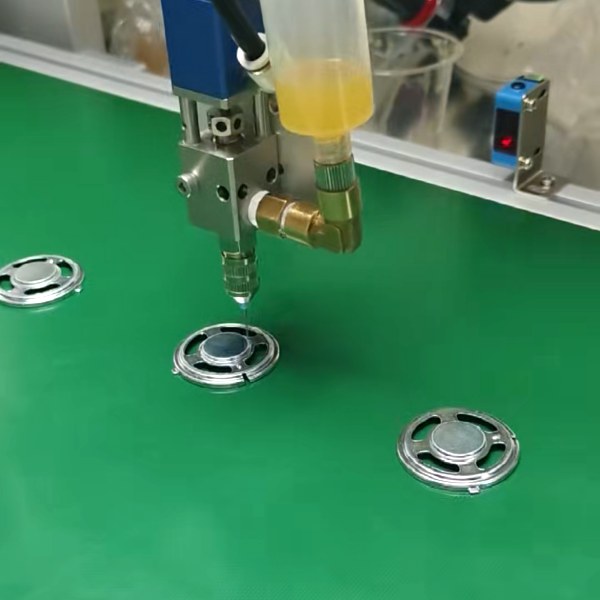
筒里胶少空气多,把同样压力的空气压到位要更长时间。出胶时间固定,实际推出去的胶自然偏少。天津大学那篇定量点胶的研究讲得明白:针筒内气体体积增大,增压时间不同,点胶量会明显变化,常用真空回吸或延长加压时间来补偿。
提前换筒最稳,按重量或液位留个阈值,剩到两三成就换,代价是费胶。开液位补偿是正规做法,控制器按余量自动加压力,但换胶、换针头之后要重新标定。直接调大总气压最不可取,前期溢胶、后期还是不够,中间段跟着乱。
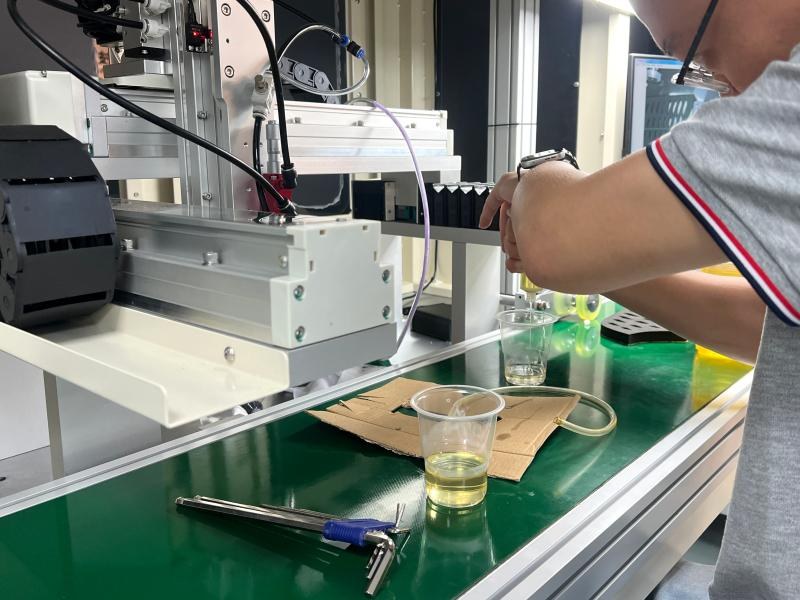
胶里有气泡,到针头处膨胀把胶顶出来,出胶忽大忽小;活塞与筒壁摩擦变大、筒壁挂残胶,推进行程也会受影响。这两种跟液位无关,换新筒照样犯,得分开排。胶温波动也要看,黏度一变,出胶量跟着变。
同程序下称首件和末件,看差值能不能接受,不行就把阈值往前挪。首件末件各称三次取平均,比单次值可靠。供胶单元怎么保证出胶量稳定讲的是硬件那头,出胶量的精准控制讲的是参数这头,两篇可以对着看。液位差是物理规律,不是故障,能补就补,补不了就早点换筒。视觉点胶机跑小件批量,末段那几十件最容易漏检,视觉自动点胶设备加个余量提醒,比事后挑不良省事得多。博立自动化有限公司13352947677。
来源声明:液位差导致吐出量减少、针筒越大影响越明显、液位补偿与余量报警的作用,参考武藏工程(MUSASHI ENGINEERING)关于气压脉冲式点胶设备课题与解决方案的技术文章;满筒降到四分之一时同参数下胶点质量波动 15% 至 20%,为行业公开测试数据,非本机实测,引自 SMT 流体控制技术文章;针筒气体体积增大需延长加压时间或真空回吸补偿,参考《定量点胶技术的研究进展》(电子技术应用,2026 年 11 月检索)。

您好!有什么可以帮助您的? Hi! How can I help you?