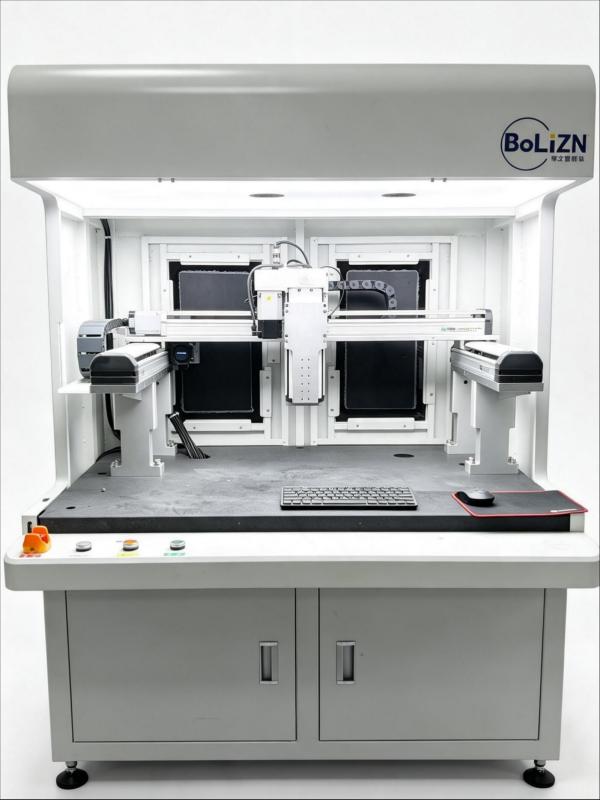
博立智能视觉点胶机专为流水线点胶生产解决方案

博立智能 专注视觉点胶
Bolynn Intelligence Specializes in Vision Dispensing
全站搜索
Bolynn Intelligence Specializes in Vision Dispensing
大尺寸工件点胶的时候,机器要在长行程上走出平滑的轨迹,出胶量还得前后一致。这种稳定性很大程度来自多轴联动和龙门双驱的协调,调得好,长边中间不抖、不偏;调得不好,胶型粗细不均,定位还飘。
不少人以为多轴联动就是X走到位再走Y,其实不是。运动控制器按同一个时钟对各轴做插补,横梁和滑台是同时动、走出一条连续曲线。插补质量直接影响拐角和长边的平滑度,这也是为什么同样行程的两台机器,点出来的胶型手感差很多。现场碰到拐角堆胶或者长边粗细不匀,先别急着怪阀,看看轨迹是不是插补没处理好。
跨距大的机型,横梁一端驱动、另一端从动,长行程下近端走得快、远端滞后,横梁就会扭转,点胶头跟着歪。龙门双驱在横梁两端各装一套伺服,同步推拉,受力对称,从结构上把扭摆消掉。博立这套视觉自动点胶设备就是按这个思路做的,龙门式机型在大版面工件上能少走很多弯路。双驱也不是万能,两套伺服不同步照样抖,所以联调是关键。
双驱不是接上就能稳。正确顺序是先把每条轴的伺服增益各自整定平顺,单轴不抖、不冲过头,再联调两轴的同步相位。两轴没调好就直接联调,会互相拖拽产生低频抖动,现场查起来更麻烦。这套整定思路和伺服参数匹配是一回事,前置把单轴基础打牢,后面联调省事。增益调高响应快但容易振,调低稳但慢,得在工件节拍和稳定之间找平衡。
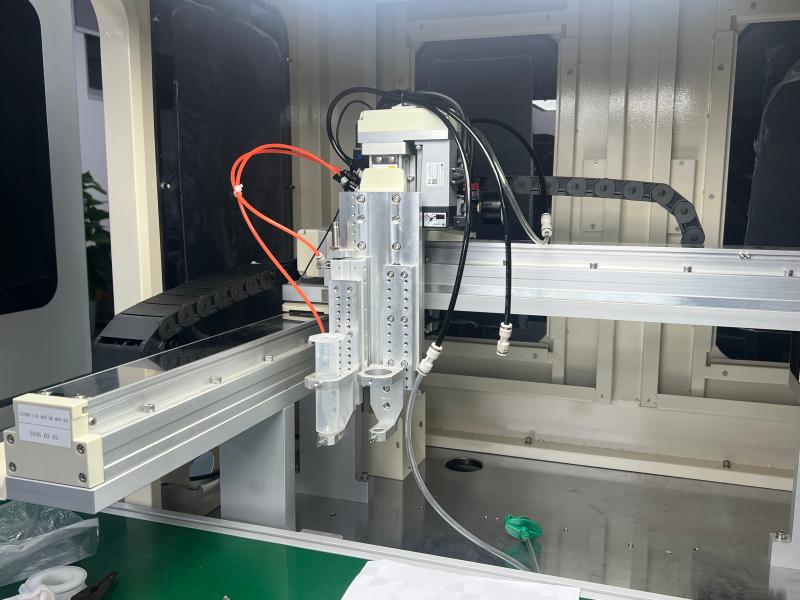
见过不少现场,增益调到一定水平就上不去了,一高就振。拆开看往往是底座或导轨偏软,结构自己会颤。这种情况先加固底座、检查导轨锁紧,再回头提增益,拐点振纹和胶型不匀才压得下来。参数和机械得一起抓,只动一边常常事倍功半。装配阶段把大理石底座和导轨校平,比后期反复调参数管用得多。
跨距大的工件优先看龙门式视觉点胶机,比如博立的ZQ561这类龙门全景机型,配雷赛伺服加欣盛丝杆。实际选型还要结合工件尺寸、阀体类型和节拍,整定也能在出厂前先跑一轮,到现场主要是微调。丝杆和伺服的匹配是老话题,欣盛丝杆配雷赛伺服在长行程上的一致性是比较稳的组合。
多轴联动和双驱协调这件事,说到底是让长行程上的点胶轨迹稳下来。参数整定和机械装配得一起抓,只调一边往往事倍功半。需要大尺寸工件打样或者现场整定支持,可以找博立自动化有限公司13352947677,结合雷赛伺服和欣盛丝杆做联合调试。

您好!有什么可以帮助您的? Hi! How can I help you?